01 · KAPAK REVİZYONU
Silindir Kapak Yuva Yenileme
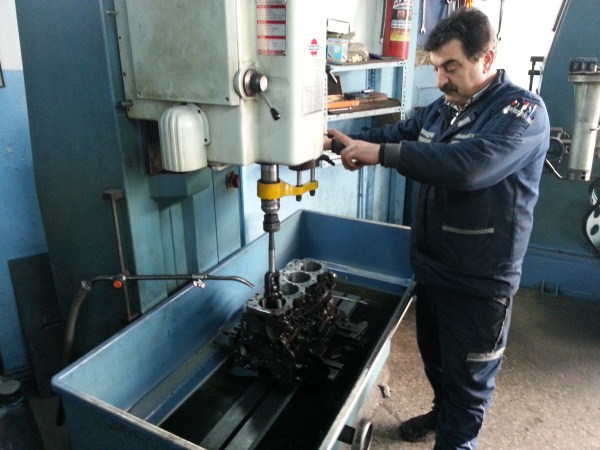
Silindir kapağındaki emme ve egzoz supap yuvaları,
zamanla aşınabilir veya çökebilir. Bu durum supapların
sızdırmazlığını etkileyerek kompresyon kaybına ve
motorun düzensiz çalışmasına neden olabilir.
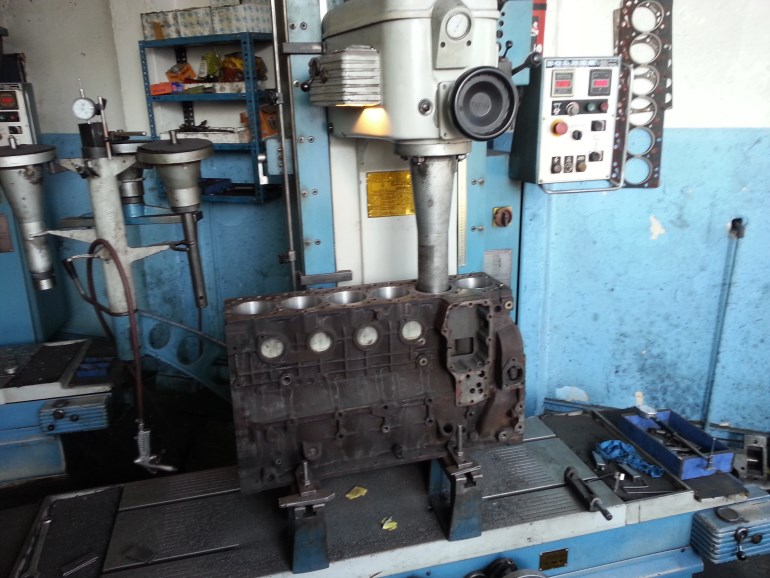
Silindir kapak revizyon makinesiyle yuvalar kontrol
edilir ve gerekli görüldüğünde uygun yenileme işlemi
gerçekleştirilir. Supap oturma yüzeyleri ve ölçüler,
motorun teknik gereksinimlerine göre değerlendirilir.
02 · YÜZEY İŞLEMİ
Silindir Kapak Yüzey Taşlama
Yüksek sıcaklık, yetersiz soğutma veya hatalı montaj
gibi nedenler silindir kapağında yüzey bozulmasına
yol açabilir. Bu durum kapak contasının sızdırmazlığını
olumsuz etkileyebilir.
Ön inceleme ve ölçüm sonrasında teknik sınırlar
uygunsa silindir kapağı taşlanır. İşlemde yüzey
düzgünlüğü, kapak yüksekliği ve üretici toleransları
dikkate alınır.
03 · ÇATLAK KONTROLÜ
Silindir Kapağı ve Blok Çatlak Testi
Aşırı hararet ve sıcaklık değişimleri gibi etkenler
silindir kapağı veya motor bloğunda çatlak oluşmasına
neden olabilir. Çatlaklar soğutma suyu kaybı,
sızdırmazlık sorunları ve motor çalışma problemleri
oluşturabilir.
Parçanın malzemesine ve yapısına uygun test yöntemleri
kullanılarak çatlak ihtimali değerlendirilir. Test
sonuçlarına göre parçanın onarım veya değişim
gereksinimi belirlenir.
04 · TORNA VE FREZE
Torna, Freze ve Motor Yenileme Uygulamaları
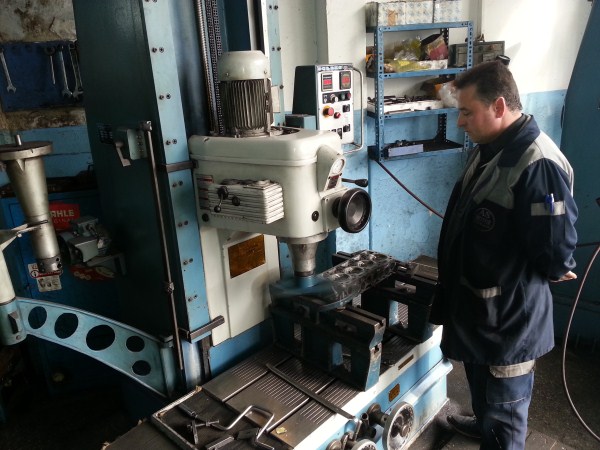
Motor yenileme sürecinde bazı parçaların yüzeylerinin
veya ölçülerinin uygun hale getirilmesi gerekebilir.
Torna ve freze uygulamaları, parçanın özelliklerine
ve yapılacak işleme göre değerlendirilir.
İşlem öncesinde parçanın ölçüleri ve kullanım
gereksinimleri incelenerek uygun çalışma yöntemi
belirlenir.
05 · KRANK MİLİ
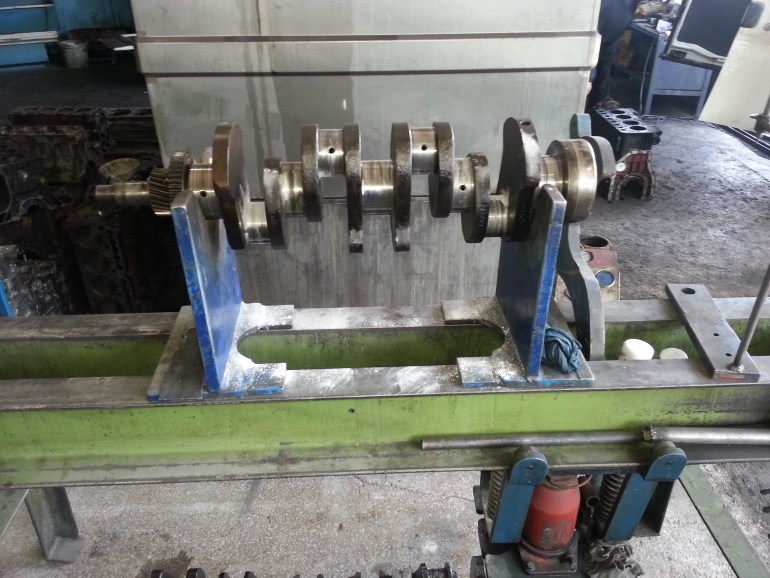
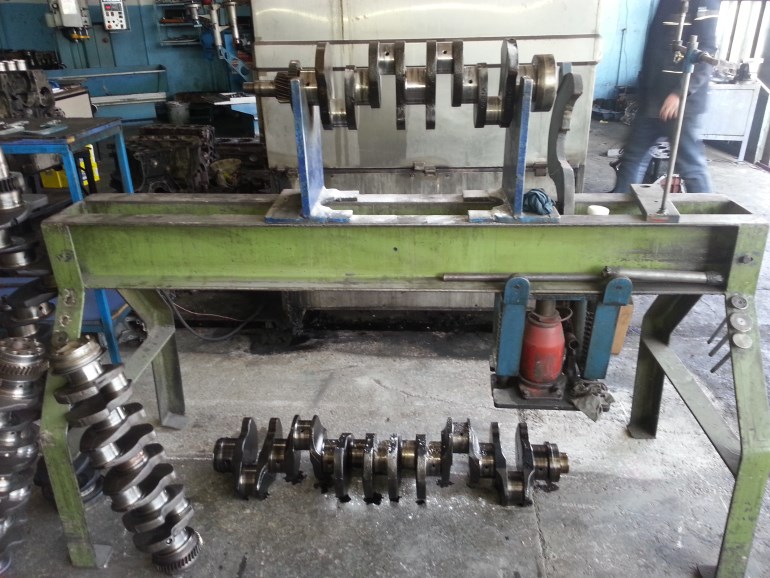
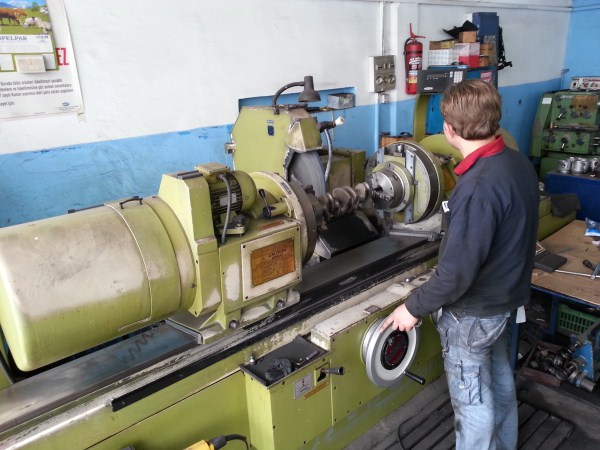
Krank Mili Taşlama
Krank mili muylularında aşınma, çizilme ve ölçü
bozulması meydana gelebilir. Bu durum yatakların
çalışmasını ve motorun yağlama düzenini etkileyebilir.
Taşlama öncesinde krank milinin ölçüleri, yüzey
durumu ve teknik uygunluğu kontrol edilir. İşlem,
üreticinin izin verdiği ölçüler ve toleranslar
doğrultusunda değerlendirilir.
06 · SİLİNDİR İŞLEMİ
Silindir Honlama
Silindir yüzeylerinde zamanla aşınma, çizilme,
parlama veya geometrik bozulmalar oluşabilir.
Bu durum piston segmanlarının çalışma düzenini
ve yağ kontrolünü olumsuz etkileyebilir.
Honlama işleminde silindir geometrisi ve yüzey
pürüzlülüğü hedeflenen teknik değerlere göre
düzenlenir. Uygun yüzey yapısı, segmanların
çalışma koşulları açısından önemlidir.
07 · MOTOR TEMİZLİĞİ
Motor Parçalarının Yıkanması
Rektifiye öncesinde motor parçalarının yağ, kurum
ve işleme kalıntılarından arındırılması önemlidir.
Temiz parçalar, ölçüm ve inceleme işlemlerinin
daha sağlıklı yapılmasına yardımcı olur.
Parçanın malzemesine uygun temizlik ve kurutma
yöntemleri uygulanır. İşlem sonrasında gerekli
kontroller yapılarak parçalar montaja hazırlanmaya
uygun hale getirilir.
08 · ANA YATAK
Ana Yatak Barası
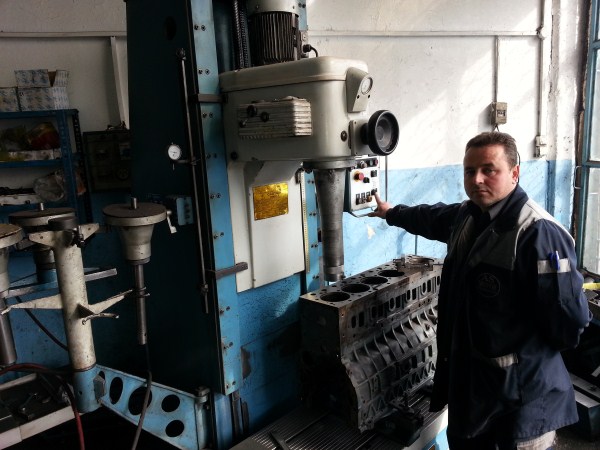
Silindir bloğunun ana yatak yuvalarında meydana
gelen aşınma veya deformasyon, krank milinin
doğru konumlanmasını etkileyebilir.
Ana yatak barası işleminde yuvaların ölçüleri
ve eksen doğruluğu kontrol edilir. Gerekli
işlemler, motorun teknik ölçülerine uygunluk
esas alınarak değerlendirilir.
09 · KRANK MİLİ ONARIMI
Krank Mili Dolgusu
Krank mili muylularında aşınma olduğunda parçanın
malzemesi ve hasar durumu incelenir. Uygun
durumlarda kaynakla dolgu gibi onarım yöntemleri
değerlendirilebilir.
Dolgu işlemi uygulanacaksa malzeme özellikleri,
uygun kaynak yöntemi, sertlik ve çatlak riski
dikkate alınmalıdır. İşlem sonrasında gerekli
ölçüm ve yüzey kontrolleri yapılmalıdır.
10 · KALİTE KONTROL
Yüzey Pürüzlülüğü Kontrolü
Honlama sonrası silindir yüzeyinin pürüzlülüğü,
motorun çalışma özellikleri açısından önem taşır.
Uygun olmayan yüzey yapısı segmanların çalışmasını
ve yağ tüketimini etkileyebilir.
Yüzey değerleri, ilgili motorun teknik referansları
doğrultusunda değerlendirilir. Böylece işleme
sonucunun hedeflenen yüzey özelliklerine uygunluğu
kontrol edilebilir.